 EN
Fra skisse til hyll: Forstå tilpasset formutvikling hos en fabrikk for glassflasker
Et merke som ønsker en flaskeform som ingen andre har – en asymmetrisk serumflaske, et sekskantet kremglas, en tåredråpeformet parfumeflakon – starter ikke med en kjøpeordre, men med en skisse. Denne skissen går inn i en prosess som transformerer et todimensjonalt konsept til en tredimensjonal stålmoldhulrom som veier 50–200 kilogram og kan produsere tusenvis av identiske glassflasker før vedlikehold er nødvendig. Å forstå hvordan en glassflaskefabrikks moldprosess fungerer sparer merker måneder med tilbake-og-frem-kommunikasjon og unngår skuffelsen over et produksjonsmønster som ser helt annerledes ut enn designrenderingen.
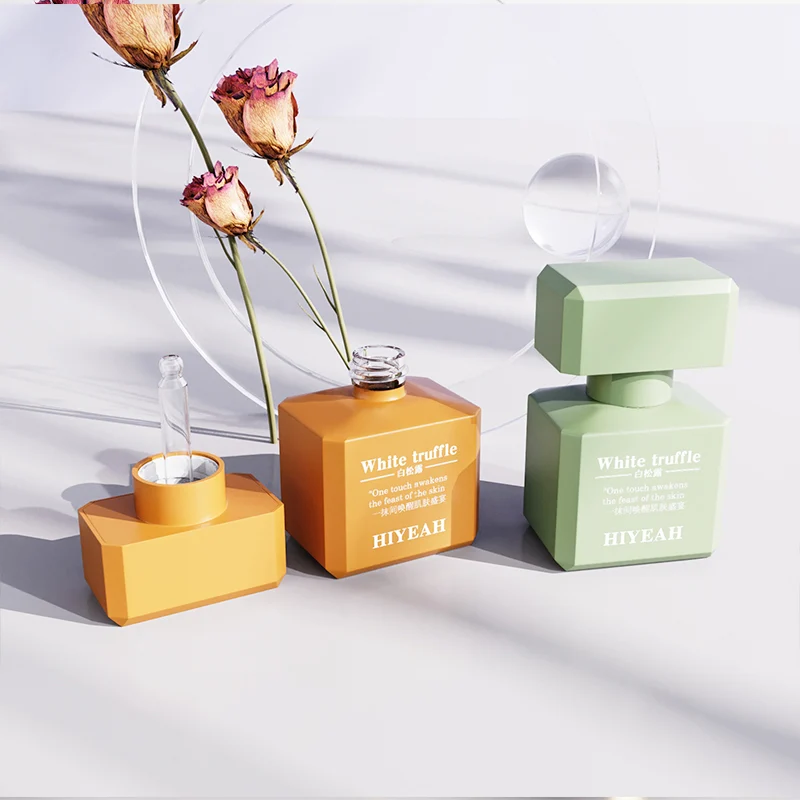
Ved Guangzhou Hiyeah Packaging starter prosessen med en 2D-teknisk tegning som er avledet fra kundens referanse – en skisse, et foto, en konkurranseprodukts flaske eller en 3D-visualisering. Tegningen angir alle mål som påvirker formdesignet: halsutførelse (den gjerdete åpningen som tar imot lokket eller pumpen), kroppsdiameter, veggtykkelse, bunnsprofil og plassering av delingslinje. Fra 2D-tegningen lager Hiyaahs designlag en 3D-visuell fremstilling som kunden kan gjennomgå fra hvilken som helst vinkel – noe som eliminerer blinde soner som oppstår med flate tegninger, spesielt rundt komplekse kurver og overganger der en 2D-høydeprofil ikke kan formidle det tredimensjonale resultatet fullt ut.
Formframstilling: Stål, varme og presisjon
Formdesign: Der flaskegeometri møter produksjonsfysikk
En glassflaskeform må ta hensyn til glassets krymping under avkjøling — smeltet glass som kommer inn i formen ved ca. 1 100 °C krymper 8–12 % i lineære dimensjoner når det avkjøles til romtemperatur. Formhulen er derfor proporsjonalt større enn den ferdige flasken for å ta hensyn til denne krympingen, og den nøyaktige overstørrelsen beregnes ut fra glassammensetningens termiske utvidelseskoeffisient. En flaske av sodakalkglass krymper annerledes enn en flaske av borsilikatglass, så formen må tilpasses den spesifikke glassarten.
Formen inneholder også kjølekanaler – interne passasjer som sirkulerer kjøleluft eller -væske – plassert for å kontrollere avkjølingshastigheten i ulike deler av flasken. Flaskens hals avkjøles raskest (den har den minste glassmassen), bunnen avkjøles deretter, og veggene i flaskens kropp avkjøles slowest. Ujevn avkjøling skaper indre spenninger som får flasken til å sprække dager eller uker etter formasjon – en feiltype som ikke er synlig ved kvalitetskontrollstasjonen, men katastrofal på et butikkhylla.
Prøveproduksjon: Validering av formen
Etter 15–25 arbeidsdager med formframstilling — stålskjæring, hulrompolering, ventilkanalboring og montering — går formen inn i prøveproduksjon. De første flaskene som produseres fra en ny form oppfyller sjelden spesifikasjonen når det gjelder mål, veggtykkelsesfordeling eller overflatekvalitet, fordi formens termiske oppførsel under produksjonsforhold avviker fra simuleringen. Prøvekjøringen avdekker disse avvikene, og formen justeres — hulrompolering for å forbedre glassstrømmen, utvidelse av ventilkanaler for å fjerne fanget luft, omjustering av kjølekanaler — inntil produserte flasker oppfyller spesifikasjonen innenfor toleransen. Hiyeah Packaging sin egen formutviklings- og prøveproduksjonskapasitet forkorter denne iterative syklusen, fordi de samme ingeniørene som designer formen også utfører prøvekjøringen og gjør justeringene.
Praktisk anvendelse: En parfymemerkes eget flakon-design
Et nisjeparfymemerket i Frankrike ønsket en flaskeform som refererte til merkets signaturblomst – en iris – uten å bli en bokstavelig blomstformet flaske som ville se konstruert ut. Designet krevde et vertikalt ovalt tverrsnitt med subtile ribber som fanget lyset i et mønster som minnet om irisblomsterens kronblader, kombinert med en tyngre, flat base som visuelt forankret flasken.
Hiyeah Packaging’s modellutviklingsteam produserte en 3D-visning fra merkets konseptskisser, som avslørte at ribbemønsteret skapte en utskjæring ved moldens delingslinje – glassflasken ville ikke løsne fra en standard to-dels-mold. Løsningen var en tre-dels-mold med et separat bunnsats som tillot flasken å løsne etter formasjonen. Prøveproduksjonen avdekket inkonsekvent veggtykkelse ved ribbekrysningspunktene; dette ble rettet ved å justere temperaturen på glassklumpen og kjøleraten i molden på akkurat disse stedene. Den ferdige flasken veide 280 gram uten innhold – 40 % tyngre enn en standard 50 ml-flakon – og oppfylte merkets ønskede sanseindikator «vekt lik kvalitet», uten å bruke en separat bunnvekt.
Ofte stilte spørsmål
Hvor lenge tar det å lage en tilpasset glassflaske-mold?
Utvikling av støpeformer fra godkjenning av design til første prøve tar vanligvis 15–25 arbeidsdager, avhengig av flaskekompleksiteten og antallet formdeler. Enkle to-dels former for runde flasker er raskest; fler-dels former med innsatsdeler, gravering eller komplekse skiljelinjer tar lengre tid. Hiyeah Packaging har egen støpeformproduksjon, noe som unngår forsinkelser knyttet til utlevering til eksterne støpeformverksteder.
Hva er den typiske kostnaden for en støpeform til en egendesignet glassflaske?
Støpeformkostnaden avhenger av flaskestørrelsen (volumet av støpeformstål), antallet formhulrom (enkelt- versus flerhulromsform) og kompleksiteten (antall formdeler, interne kjølekanaler, gravering). Estimer 3 000–15 000 for en enkelthulromsform til en kosmetikkflaske. Flerhulromsformer for produksjon koster proporsjonalt mer. Støpeformen er en engangsinvestering som varer gjennom hele produksjonsperioden.
Kan eksisterende støpeformer endres i stedet for å lage helt nye?
Mindre modifikasjoner — som å legge til eller endre graveringer, justere mål på halsen eller polere til en annen overflate — er mulige på eksisterende former. Større endringer — som kroppsdiameter, flaskehøyde eller veggtykkfordeling — krever en ny form, fordi geometrien i formhulen endres grunnleggende. Hiyeah Packaging vurderer hver forespørsel om modifikasjoner med tanke på gjennomførbarhet.
Hvilke glassmaterialer er tilgjengelige for tilpasset flaskeforming?
Sodakalkglass (standard for kosmetikkbokser, 90 % av produksjonen), borsilikatglass (høyere termisk og kjemisk motstand, brukt i laboratorie- og premiumkosmetikanvendelser) og blyfritt krystallglass (høyere brytningsindeks for strålende lysrefleksjon, brukt i luksusparfumeflasker). Hiyeah Packagings glassforming dekker sodakalkglass og spesialglassammensetninger.
Hva er minimumsproduksjonsmengden etter utvikling av formen?
Etter at en tilpasset form er laget, ligger minimumproduksjonen vanligvis mellom 5 000 og 10 000 flasker, avhengig av flaskestørrelse og kompleksitet. Mindre serier er mulige, men øker kostnaden per enhet, fordi ovnstart og utskifting av former fordeler seg over færre enheter. Hiyeah Packaging sin produksjonsfleksibilitet støtter både prøveproduksjon og fullskala produksjon.
Hvordan leverer jeg min flaskeutforming til fabrikken?
Send inn en måltegning, et referansefoto, en 3D CAD-fil (STEP- eller IGES-format foretrukket) eller et fysisk eksempel på en eksisterende flaske. Jo mer fullstendig målingene er i innleveringen, jo raskere blir tilbudet og designgjennomgangen. Hiyeah Packaging sitt designlag konverterer alle innleveringsformater til en fremstillingsklar 2D-tegning og en 3D-visning før formutviklingen starter.