 EN
スケッチから販売棚まで:ガラス瓶工場におけるカスタム金型製作の仕組み
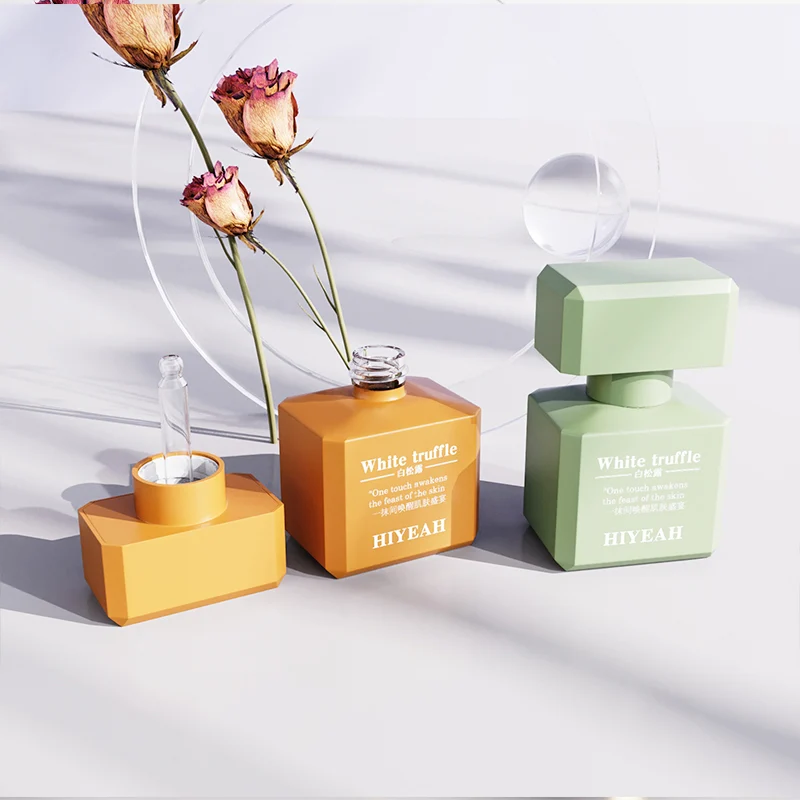
他社と差別化されたボトル形状——非対称な美容液ボトル、六角形のクリームジャー、涙滴型の香水フラコン——を求めるブランドは、発注書からではなく、まずスケッチから始まります。そのスケッチは、2次元のアイデアを3次元の鋼製金型キャビティへと変換する工程へと入り、この金型は重さ50~200キログラムに及び、メンテナンスが必要になるまで数千個もの同一形状ガラスボトルを量産できます。ガラスボトル工場における金型製作工程を理解しておくことで、ブランド側は何カ月にも及ぶやりとりを省き、デザイン画像とまったく異なる実際の試作サンプルにがっかりするといった事態を未然に防ぐことができます。
広州ハイイェ・パッケージング社では、クライアントが提供する参考資料(スケッチ、写真、競合他社のボトル、または3Dレンダリングなど)をもとに、2次元の技術図面を作成することから工程が始まります。この図面には、金型設計に影響を与えるすべての寸法が明記されています。具体的には、キャップやポンプが取り付けられるネックフィニッシュ(ねじ山付き開口部)、本体の直径、壁厚、底面の形状、および金型の分割線の位置です。この2次元図面をもとに、ハイイェ社の設計チームが3次元の可視化モデルを作成し、クライアントは任意の角度からそのモデルを確認できます。これにより、平面図では見落とされがちな盲点——特に複雑な曲面や形状の移行部など、2次元立面図だけでは三次元的な結果を十分に伝えることのできない部分——を解消します。
金型製作工程:鋼鉄・炎・精密さ
金型設計:ボトルの幾何学的形状と生産における物理的要件の交差点
ガラスびんの金型は、冷却時のガラス収縮を考慮する必要があります。約1,100℃で金型内に流入した溶融ガラスは、室温まで冷却される際に線形寸法で8~12%収縮します。この収縮分を補うため、金型の空洞は完成品のびんよりも比例して大きくなります。具体的な余裕寸法は、使用するガラスの組成に応じた熱膨張係数から算出されます。ソーダライムガラス製のびんとホウケイ酸ガラス製のびんでは収縮率が異なるため、金型は使用するガラスの種類に厳密に合わせる必要があります。
金型には、冷却空気または冷却液を循環させる内部通路である冷却チャンネルも組み込まれています。これらのチャンネルは、ボトルの各部位ごとに冷却速度を制御できるよう配置されています。具体的には、ボトルの首部が最も早く冷却され(ガラス質量が最小)、次に底部が冷却され、本体側面の壁は最も遅く冷却されます。この不均一な冷却により内部応力が生じ、成形直後には目立たないものの、数日から数週間後にボトルが割れることがあります。このような不良は品質管理工程では検出できず、小売店の棚で商品として陳列された際に初めて明らかになり、重大な問題を引き起こします。適切に設計された金型では、鋼材の加工に先立ち熱解析シミュレーションを用いて冷却チャンネルの配置を最適化し、ボトルのすべての部位における冷却速度をきめ細かく制御します。
試作生産:金型の検証
金型製作(鋼材切断、キャビティの研磨、ベントチャネルの穴開け、組立)から15~25営業日後、金型は試作工程に入ります。新規金型で最初に成形されたボトルは、寸法・壁厚分布・表面仕上げのいずれか、あるいはすべてにおいて仕様を満たさないことがほとんどです。これは、実際の生産条件における金型の熱的挙動がシミュレーション結果と異なるためです。試作工程ではこうしたずれを特定し、キャビティの追加研磨(ガラス流動性の向上)、ベントチャネルの拡径(空気巻き込みの防止)、冷却チャネルの流量再調整などの金型修正を繰り返し行い、許容範囲内に収まるまで品質を改善します。Hiyeah Packaging社では、金型設計から試作・修正までを自社内で一貫して行っているため、この反復プロセスを大幅に短縮できます。
実際の活用事例:ある香水ブランドの独自デザイン・ファコントボトル
フランスのニッチなパフュームブランドが、自社のシグネチャーフラワーであるアイリスをモチーフにしたボトル形状を求めていた。ただし、単なる花形のボトルにしてしまえば安っぽく見えるため、あくまで抽象的な表現にとどめたいという要望だった。そこで、縦長の楕円断面を基本とし、アイリスの花びらを連想させる光の反射パターンを生み出すほのかなリブ加工を施した。さらに、視覚的にボトルを安定させるため、重厚で平らな底面を採用した。
ハイイェア・パッケージング社の金型開発チームは、ブランドが提示したコンセプトスケッチをもとに3D可視化を行い、リブ模様が金型の分割線(パートライン)でアンダーカットを生じさせていることを明らかにしました。このため、標準的な2ピース金型ではガラス瓶が脱型できませんでした。解決策として、ボトル成形後に脱型を可能にするため、底面部分を別部品とした3ピース金型を採用しました。試作段階では、リブ同士が交差する箇所で壁厚のばらつきが確認され、ガラスゴブの温度および当該部位における金型の冷却速度を調整することで解消しました。完成したボトルの空瓶重量は280グラムで、標準的な50mlフラコンと比較して40%重くなりました。これは、ブランドが求めていた「重さ=高品質」という感覚的サインを、別途底面ウェイトを追加することなく実現したものです。
よく 聞かれる 質問
オリジナルガラス瓶の金型製作には、どれくらいの期間がかかりますか?
設計承認から初回試作までの金型開発期間は、ボトルの形状の複雑さや金型構成部品数によって異なりますが、通常15~25営業日かかります。円筒形ボトル向けのシンプルな2分割金型が最も短時間で完了しますが、インサートや彫刻、複雑な分型線を要する多分割金型は、より長い期間を要します。Hiyeah Packagingでは、自社内で金型製作を行っているため、外部金型メーカーへの発注に伴う遅延を回避できます。
カスタムガラスボトルの金型費用はどれくらいですか?
金型費用は、ボトルサイズ(金型用鋼材の体積)、キャビティ数(シングルキャビティかマルチキャビティか)、および金型の複雑さ(分割数、内部冷却チャンネルの有無、彫刻の有無など)によって決まります。化粧品用ボトルのシングルキャビティ金型の場合、目安として3,000~15,000米ドル程度となります。マルチキャビティ量産用金型は、それに応じて費用が高くなります。金型は一括投資であり、生産期間中は使い続けられます。
新規金型を作成せず、既存の金型を改修することは可能ですか?
小規模な変更(刻印の追加・変更、ネック部の寸法調整、仕上げ面の研磨方法の変更など)は、既存の金型を用いて行うことが可能です。一方、ボトル本体の直径、高さ、壁厚の分布などの大規模な変更は、キャビティの形状そのものが大きく変わるため、新規金型の製作が必要となります。Hiyeah Packagingでは、お客様からの変更依頼について、個別に実現可能性を評価いたします。
カスタムボトル成形で使用可能なガラスの種類は何ですか?
ソーダライムガラス(化粧品ボトルの標準材で、当社生産量の90%を占める)、ボロシリケートガラス(耐熱性・耐薬品性に優れ、実験室機器やプレミアム化粧品向けに使用)、および鉛フリークリスタルガラス(屈折率が高く、光の反射がきらびやかで、高級香水ボトルに使用)がございます。Hiyeah Packagingでは、ソーダライムガラスおよび特殊ガラス組成への対応が可能です。
金型開発後の最低生産数量はいくらですか?
カスタム金型を作成した後、最小生産ロットは通常、ボトルのサイズや形状の複雑さに応じて5,000~10,000本程度となります。それより少ないロットも可能ですが、炉の起動や金型の交換にかかる時間コストが少ない単位数で割り当てられるため、1本あたりの単価が上昇します。Hiyeah Packagingでは、試作ロットから量産まで、柔軟な生産対応が可能です。
ボトルの設計図を工場にどのように提出すればよいですか?
寸法付きスケッチ、参考用写真、3D CADファイル(STEPまたはIGES形式を推奨)、あるいは既存ボトルの実物サンプルのいずれかをご提出ください。寸法情報が詳細であるほど、見積もりおよび設計審査のスピードが向上します。Hiyeah Packagingの設計チームでは、ご提出いただいたあらゆる形式のデータを、金型開発着手前に製造可能な2D図面および3D可視化モデルに変換いたします。