 EN
Van Skets tot Skelet: ’n Begrip van Aangepaste Vormvervaardiging by ’n Glasflesfabriek
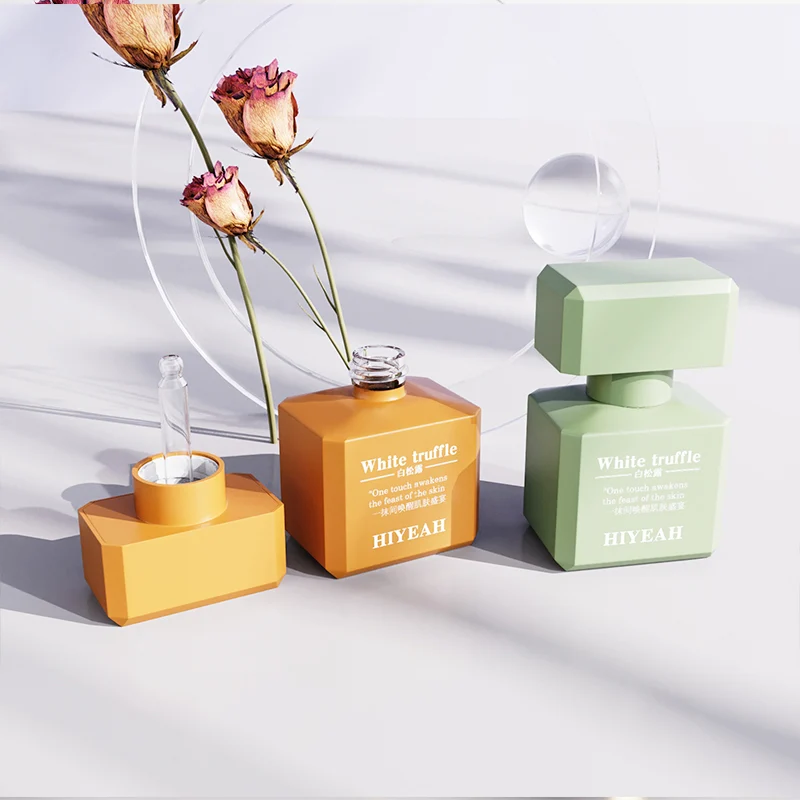
’n Merk wat ’n bottelvorm wil hê wat niemand anders het nie — ’n assimetriese serum-bottel, ’n seshoekige roompotjie, ’n traanvormige parfuumflakon — begin nie met ’n kooporde nie, maar met ’n skets. Daardie skets tree ’n proses binne wat ’n tweedimensionele konsep omskep na ’n driedimensionele staalmalholte wat 50–200 kilogram weeg en duisende identiese glasbottels kan vervaardig voordat onderhoud nodig is. Om te verstaan hoe die malvervaardigingsproses in ’n glasbottelfabriek werk, bespaar merke maande van heen-en-weer-kommunikasie en voorkom die teleurstelling van ’n produksievoorbeeld wat glad nie soos die ontwerpverbeelding lyk nie.
By Guangzhou Hiyeah-verpakking begin die proses met ’n 2D-tegniese tekening wat van die kliënt se verwysing afgelei word — ’n skets, ’n foto, ’n mededinger se fles of ’n 3D-weergawe. Die tekening spesifiseer elke afmeting wat die vormontwerp beïnvloed: nekafwerking (die gedraaide opening wat die dop of pomp ontvang), liggaamsdiameter, wanddikte, basisprofiel en die ligging van die skeidingslyn. Vanuit die 2D-tekening genereer Hiyeah se ontwerpspan ’n 3D-visualisering wat die kliënt vanaf enige hoek kan hersien — wat die blinde kolle wat plat tekeninge skep, uit die weg ruim, veral rondom komplekse kurwes en oorgange waar ’n 2D-aansig nie die driedimensionele resultaat volledig kan kommunikeer nie.
Die vormvervaardigingsproses: Staal, vuur en presisie
Vormontwerp: Waar flesgeometrie produksiefisika ontmoet
’n Glasflesvorm moet rekening hou met die krimp van glas tydens afkoeling — smeltglas wat teen ongeveer 1 100 °C in die vorm ingevoer word, krimp met 8–12% in lineêre afmetings terwyl dit na kamertemperatuur afkoel. Die vormholte is proporsioneel groter as die voltooide fles om hierdie krimp te beklemtoon, met die presiese oormaat wat bereken word uit die koëffisiënt van termiese uitsetting van die glassamestelling. ’n Natronkalkglasfles krimp anders as ’n borosilikaatglasfles, dus moet die vorm aan die spesifieke glastipe aangepas word.
Die vorm bevat ook verkoelingskanale — interne deurgange wat verkoelingslug of -vloeistof sirkuleer — wat geposisioneer is om die verkoelingstempo by verskillende bottelseksies te beheer. Die bottelnek verkoel die vinnigste (dit het die kleinste glasmassa), die basis verkoel daarna, en die liggaamswande verkoel die stadigste. Ongelyke verkoeling skep interne spanning wat veroorsaak dat die bottel dae of weke na vorming kraak — ’n mislukkingsmodus wat onsigbaar is by die gehaltebeheerstasie maar katastrofies is op ’n kleinhandelplank. ’n Behoorlik ontwerpte vorm bestuur die verkoelingstempo by elke bottelseksie deur die posisie van die verkoelingskanale wat vooraf deur termiese simulering geoptimaliseer is voordat staal gesny word.
Prodstyd: Validering van die vorm
Na 15–25 werkdagte van vormvervaardiging — staaluitsnyding, holtepolisering, lugkanaalboorwerk en samestelling — tree die vorm in prodstelling. Die eerste flessies wat uit ’n nuwe vorm geproduseer word, voldoen selde aan die spesifikasie ten opsigte van afmetings, wanddikteverspreiding of oppervlakafwerking omdat die vorm se termiese gedrag onder produseringsomstandighede verskil van die simulering. Die prodstelling identifiseer hierdie afwykings, en die vorm word aangepas — holtepolisering om glasvloei te verbeter, vergroting van lugkanale om vasgevangde lug te verwyder, herbalansering van koelkanale — totdat produseringsflessies binne die toegelate toleransies aan die spesifikasie voldoen. Hiyeah Packaging se interne vormontwikkeling- en prodstellingsvermoë verkort hierdie iteratiewe siklus omdat dieselfde ingenieurs wat die vorm ontwerp, ook die prodstelling bedryf en die aanpassings doen.
Praktiese Toepassing: ’n Parfuummerk se Eie Flakon
’n Spesialiseerde parfuumhuis in Frankryk het ’n flessie-vorm gewens wat na die merk se kenmerkende blom — ’n iris — verwys, sonder om ’n letterlike blomvormige flessie te word wat kitschig sou lyk. Die ontwerp het ’n vertikale ovale dwarssnit met subtiele ribbels vereis wat lig gevang het in ’n patroon wat aan irisblomblare herinner, gekombineer met ’n swaar, plat basis wat die flessie visueel veranker het.
Hiyeah-verpakking se vormontwikkelingspan het ’n 3D-visualisering van die merk se konsep-sketse geproduseer, wat getoon het dat die ribbepatroon ’n onderuitsnyding by die vormskeidingslyn geskep het — die glas sou nie uit ’n standaard twee-stuk-vorm vrykom nie. Die oplossing was ’n drie-stuk-vorm met ’n afsonderlike basis-insetstuk wat die fles laat vrykom na vorming. Die toetsloop het wanddikte-onkonsekwentheid by die rib-kruisings geïdentifiseer, wat reggestel is deur die glas-gobtemperatuur en die vormkoelspoed op daardie spesifieke plekke aan te pas. Die finale fles het 280 gram leeg geweeg — 40% swaarder as ’n standaard 50 ml flakon — wat ooreenstem met die merk se gewensde “gewig beteken gehalte”-sensoriese sein sonder ’n afsonderlike basisgewig.
Gereelde vrae
Hoe lank neem dit om ’n spesiale glasflesvorm te maak?
Vormontwikkeling vanaf ontwerpgoedkeuring tot eerste monster vereis gewoonlik 15–25 werkdae, afhangende van die bottelkompleksiteit en die aantal vormstukke. Eenvoudige twee-stuk-vorms vir ronde bottels is die vinnigste; veel-stuk-vorms met inskakelstukke, gravures of komplekse skeidingslyne neem langer. Hiyeah Packaging se inhouse-vormvervaardigingsvermoë vermy die vertragings wat met buitebestelde vormwerkswinkels gepaard gaan.
Wat is die tipiese vormkoste vir ’n aangepaste glasbottel?
Vormkoste hang af van die bottelgrootte (die volume staal in die vorm), die holte-aantal (eenholte teenoor veelholte) en die kompleksiteit (aantal vormstukke, interne koelkanale, gravures). Raam ’n bedrag van 3 000–15 000 vir ’n eenholte-kosmetiese-bottelvorm. Veelholte-produksievorms kos proporsioneel meer. Die vorm is ’n eenmalige belegging wat vir die duur van die produksieperiode duur.
Kan bestaande vorms gewysig word in plaas van nuwe vorms te skep?
Klein wysigings — byvoeging of verandering van gravures, aanpassing van nekafmetings, en polisering na ’n ander afwerking — is moontlik op bestaande vorms. Groot wysigings — liggaamdeursnee, fleshoogte, en verspreiding van wanddikte — vereis ’n nuwe vorm omdat die holtegeometrie fundamenteel verander. Hiyeah Packaging evalueer elke wysigingsversoek vir uitvoerbaarheid.
Watter glassoorte is beskikbaar vir aangepaste flesvorming?
Soda-kalkglas (standaard vir kosmetiese flessies, 90% van produksie), borosilikaatglas (hoër termiese en chemiese weerstand, gebruik vir laboratorium- en premium kosmetiese toepassings), en loodvrye kristalglas (hoër brekingsindeks vir skitterende ligrefleksie, gebruik vir luukse parfuumflessies). Hiyeah Packaging se glasvorming dek soda-kalkglas en spesialiteitsglas samestellings.
Wat is die minimum produksiehoeveelheid na vormontwikkeling?
Nadat 'n spesiale vorm gemaak is, wissel die minimum produksie-aantal gewoonlik tussen 5 000 en 10 000 bottels, afhangende van die bottelgrootte en kompleksiteit. Kleiner produksie-aantalle is moontlik, maar dit verhoog die koste per eenheid omdat die oopstelkoste vir die oond en die tyd wat nodig is om die vorm te verander, oor minder eenhede versprei word. Hiyeah Packaging se produksie-vloeiendheid ondersteun beide proefproduksies en volledige produksie.
Hoe voorsien ek my bottelontwerp vir die fabriek?
Dien 'n gestandaardiseerde skets in, 'n verwysingsfoto, 'n 3D CAD-lêer (STEP- of IGES-formaat word verkies), of 'n fisiese voorbeeld van 'n bestaande bottel. Hoe meer volledig die afmetings in die inleweringsdokument is, hoe vinniger kan die prysaanbieding en ontwerpbeoordeling plaasvind. Hiyeah Packaging se ontwerpspan skep uit enige inleweringsformaat 'n vervaardigbare 2D-tekening en 'n 3D-visualisering voordat die vormontwikkeling begin.